Pantalla antes de viajar
Comprobar la entidad jurídica, el estado de registro, las señales de ejecución, los beneficiarios de pagos y las incoherencias del registro público.
Los vídeos de los proveedores y los certificados ISO demuestran la capacidad de presentación, no la capacidad operativa. Nuestro ingeniero ingresa a las instalaciones para verificar que las máquinas estén instaladas y en funcionamiento, que los trabajadores estén produciendo, que los registros de calidad estén operativos y que el rendimiento observado pueda respaldar su pedido de compra sin subcontratar silenciosamente a un taller no autorizado.
Los compradores experimentados utilizan una defensa híbrida. Comience con un bajo costo Verificación de proveedores de escritorio Para eliminar los riesgos obvios de entidad, litigación y identidad de pago. Reserve una auditoría in situ diseñada para proveedores que aprueben la selección y recibirán un depósito significativo o PO. La efectividad de la selección varía según el proveedor establecido; no se promete un porcentaje fijo de rechazo.
Comprobar la entidad jurídica, el estado de registro, las señales de ejecución, los beneficiarios de pagos y las incoherencias del registro público.
Inspeccione la maquinaria, las personas, la disciplina del proceso, los materiales, la exposición al medio ambiente y el rendimiento realista antes del compromiso de capital.
| Vector de verificación | Verificación de escritorio | Auditoría in situ completa |
|---|---|---|
| Existencia jurídica | Confirma la entidad registrada, el estado y el capital declarado | Coincide la licencia original y la entidad registrada con la dirección física de funcionamiento |
| Maquinaria y herramientas | Se basa en las fotos, los documentos y las reclamaciones presentadas por los proveedores | Marca de la máquina de registro, tonelaje, herramientas, estado activo y registros de mantenimiento disponibles |
| Fuerza de trabajo y mano de obra | Utiliza archivos públicos cuando es accesible | Observa el número de cabezas de planta y concilia las listas de turnos, los supervisores y las zonas de producción |
| Riesgo de subcontratación | No se puede establecer dónde se hará la orden físicamente | Rastrea la ingesta de material, los procesos básicos y la salida para exponer talleres externos no revelados |
| Riesgo para el medio ambiente y la seguridad | Examina los registros públicos y los certificados divulgados | Controles de permisos disponibles, controles de materiales peligrosos, zonas de residuos y riesgos visibles de cierre |
| Punto ciego primario | No se pueden verificar las máquinas, el trabajo activo, los olores, la disciplina del suelo o la subcontratación física | No se puede revelar cualquier demanda, caso de ejecución, registro de capital pagado o señal fiscal visible sólo en bases de datos externas |
La conclusión del comprador senior: Los controles de base de datos muestran riesgos ocultos en el suelo de la fábrica; los controles de ingeniería in situ exponen realidades que ningún registro, certificado o vídeo puede probar.
Estamos de acuerdo en cómo es el éxito antes de empezar. Los hallazgos se dividen en hechos, riesgos y acciones recomendadas para que tu equipo pueda moverse rápidamente.
La certificación ISO 9001 no se trata como prueba por sí misma. Cuando un proveedor reclama un sistema de calidad alineado con ISO, la auditoría muestra los registros y controles que deben hacerlo operativo, incluidos los recursos de seguimiento y medición con arreglo a ISO 9001:2015 Cláusula 7.1.5.
Definir la entidad jurídica, dirección de auditoría, familia de productos, procesos críticos, capacidad cotizada y presuntos riesgos de subcontratación.
Inspeccione registros originales y recepción de caminatas, producción, calidad, almacén, embalaje, mantenimiento, áreas ambientales y de seguridad.
Prueba el estrés de la reclamación utilizando la utilización de la máquina, el ciclo de tiempo, el personal, la trazabilidad del material, el estado de calibración y la evidencia CAPA.
Emitir un informe de riesgo de ingeniería Inglés separando hechos observados, pruebas no disponibles, banderas rojas y acciones del comprador antes de depósito o liberación de PO.
Coincidir la identidad legal del proveedor con el sitio físico e identificar los riesgos estructurales que pueden interrumpir la producción.
Comprobar si el sistema de calidad declarado de la fábrica es visible en la producción diaria en lugar de limitarse a los certificados.
Reconciliar el equipo operativo, el tiempo de ciclo, la dotación de personal y los cambios a un rango de producción defendible.
Identificar qué procesos y materiales permanecen bajo el control directo de la instalación auditada.
La visita se pospone sobre té y presentaciones, mientras que el acceso a la planta de montaje real se pospone repetidamente.
Un proveedor reclama 50.000 unidades por mes, mientras que la mitad de las máquinas están frías, desconectadas o cubiertas de polvo.
Los meses de cheques usan el mismo estilo de pluma, presión y escritura, una señal de que los registros pueden haber sido reconstruidos antes de la visita.
Los calibradores, herramientas de torque o manómetros carecen de estado metrológico actual, exponiendo las tolerancias de producción a la deriva.
Las salidas bloqueadas, el almacenamiento de productos químicos inseguros o los registros de tratamiento que faltan crean un cierre serio y una exposición de continuidad.
Los cálculos que figuran a continuación muestran el nivel de razonamiento que debe contener un registro de auditoría. La producción exacta y las conclusiones de cumplimiento dependen del producto observado, el proceso, los registros y el alcance acordado.
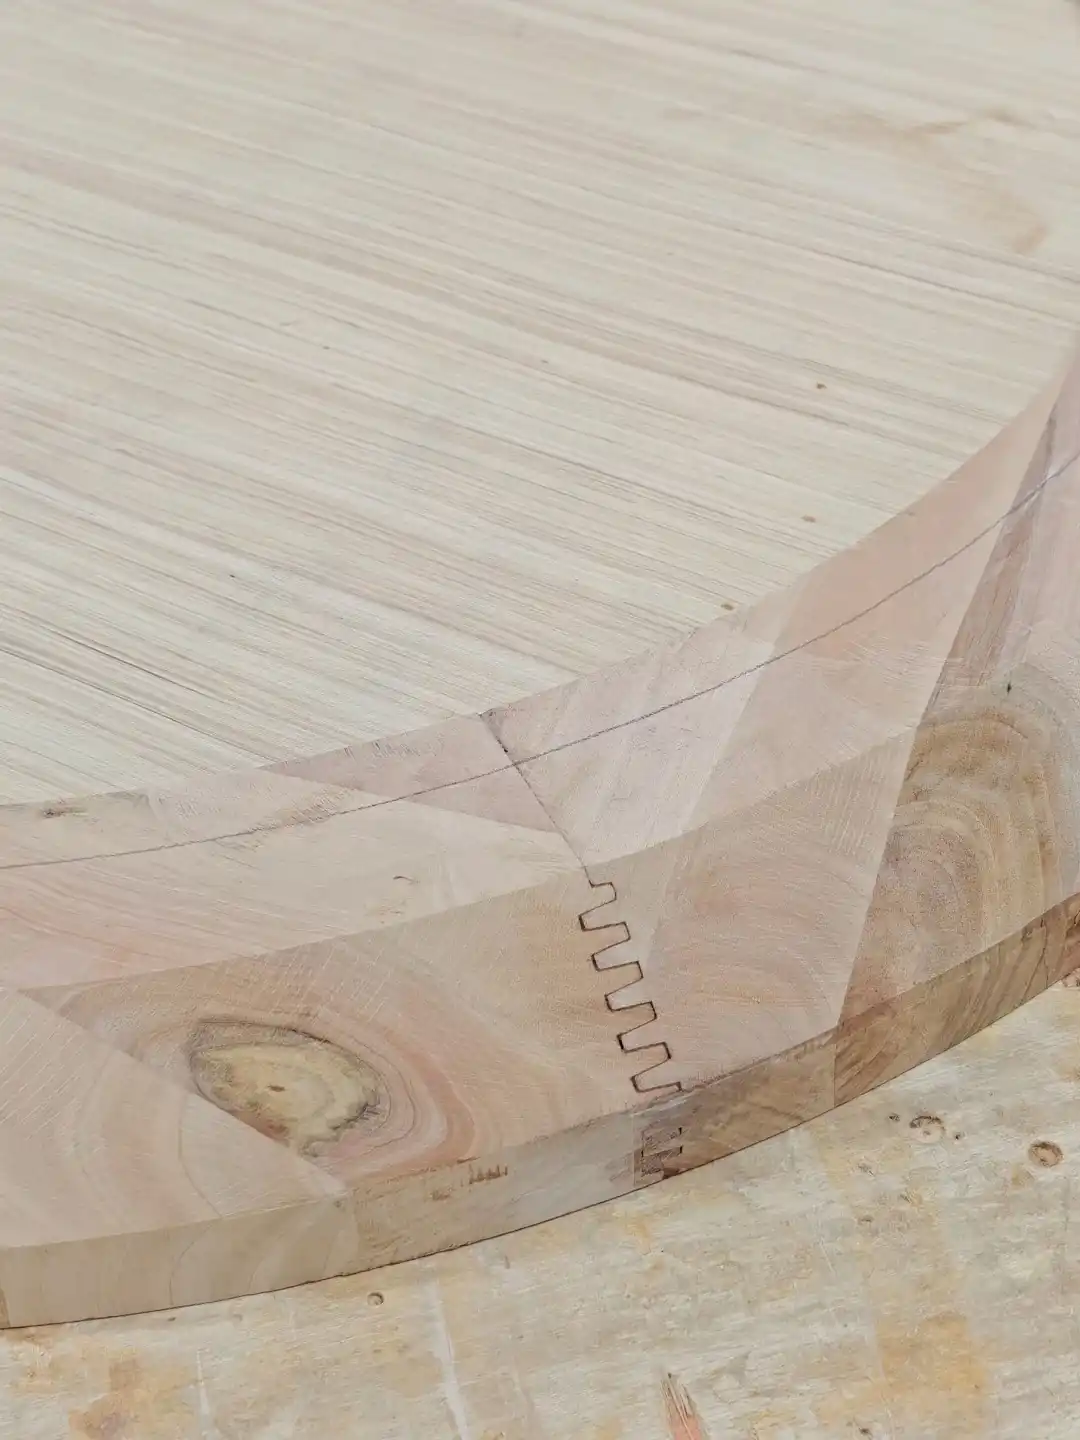 Espera.
Modelo de ejemplo: cinco máquinas de inyección fueron declaradas, pero sólo tres estaban activas. El tiempo de ciclo observado fue de 27,5 segundos frente a 18 segundos citados; bajo los supuestos de cambio establecidos, la producción diaria modelada fue de aproximadamente 3.900 unidades, no de las 8.000 prometidas.
Riesgo interceptado: el comprador puede corregir el plan de producción antes de que el PO se convierta en un envío tardío.
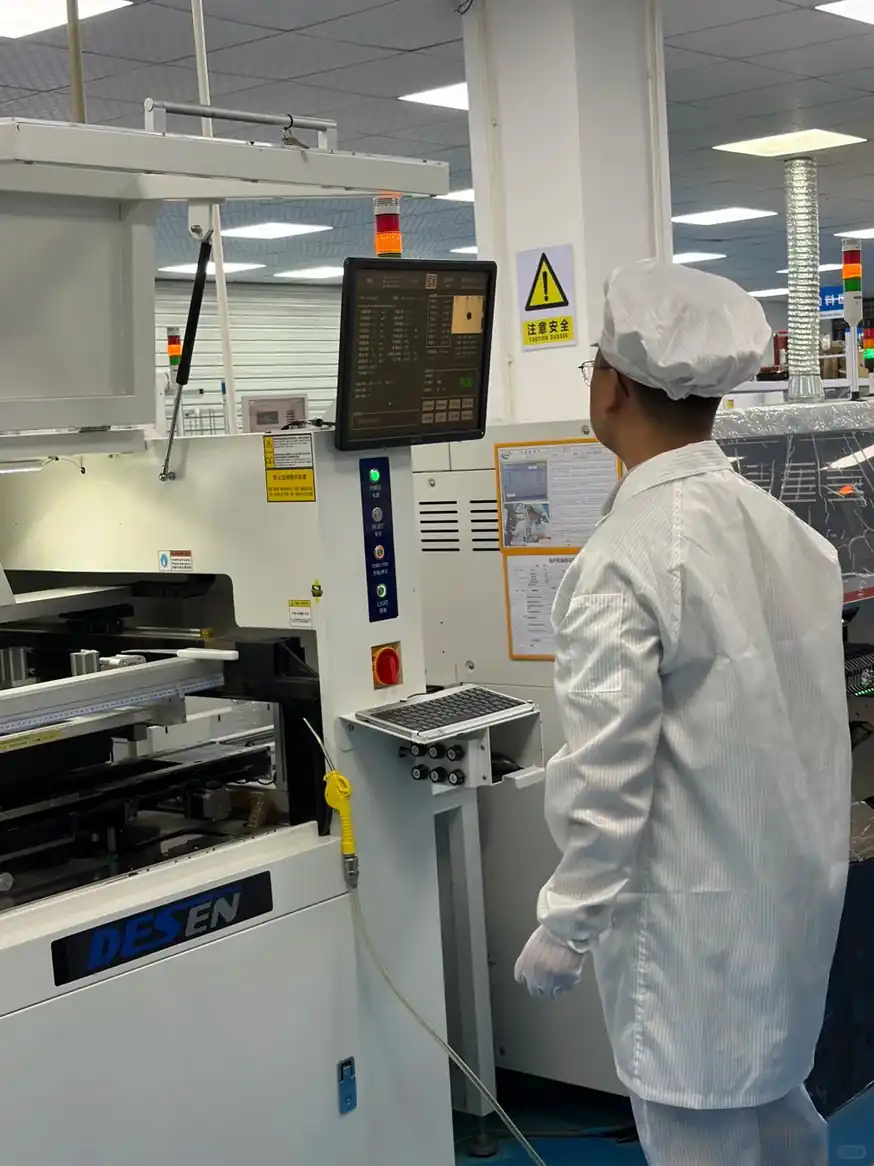 PASS
Ejemplo de lógica de pases: los registros de calidad ABS y lotes entrantes coincidían con el material aprobado, el multímetro contenía pruebas de calibración actuales y las unidades rechazadas estaban físicamente separadas con registros de disposición rastreables.
Control confirmado: la identidad del material, la validez de la medición y la manipulación de los rechazos siguieron siendo rastreables a través del proceso de muestreo.
Compartir su proveedor actual, tamaño del pedido, fecha límite y mayor preocupación. Generalmente respondemos dentro de un día hábil.